從“齒”開始 參加義齒加工廠口腔義齒定制加工的真實寫照
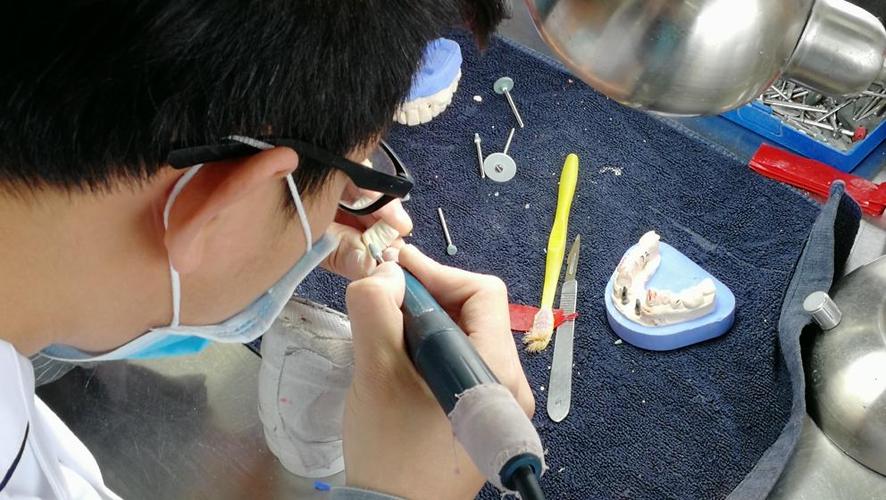
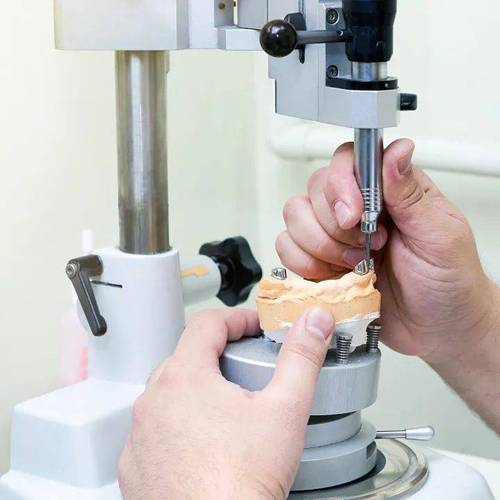
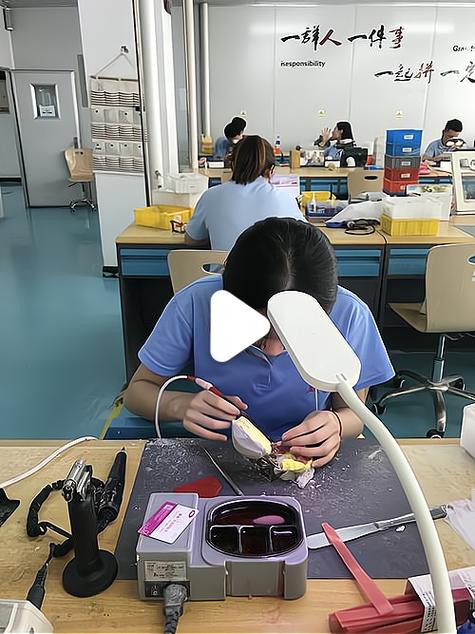
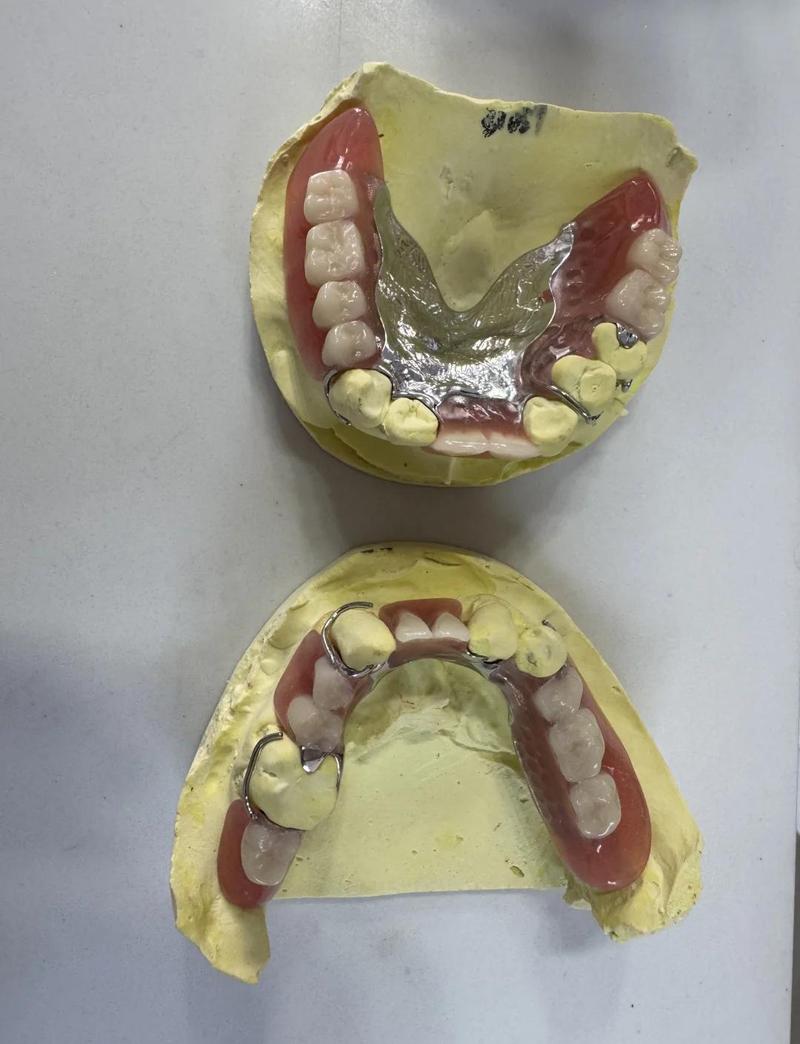
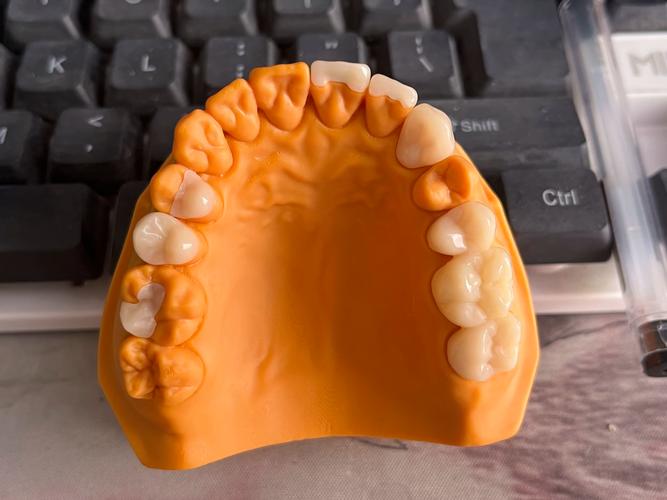
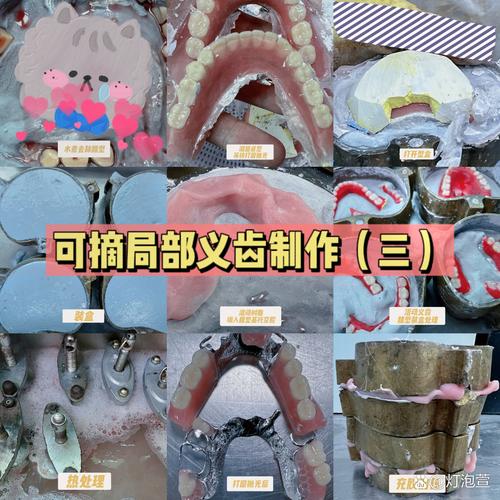
很多人對假牙的印象還停留在老一輩嘴里那副晚上要摘下來泡在玻璃杯里的“全口牙”,但實際上,口腔義齒定制加工早已是一個高度精細化、數字化的現代制造領域。我有機會深入一家義齒加工廠,全程跟進一顆定制義齒從接單到出貨的完整流程,這篇文章就把我看到、學到和理解到的東西分享出來。\n\n義齒,也就是俗稱的“假牙”,但它不是簡單的工業標準件。每一顆義齒都要匹配特定患者的口腔解剖條件——牙槽嵴的形態、咬合關系、鄰牙的接觸點、牙齦的走行曲線,差之毫厘,戴上去就會壓痛、松動甚至加速對頜牙磨損。所以義齒加工廠的核心工作邏輯其實就四個字:定制匹配。這不是流水線上蓋個章就算完的事。\n\n先說訂單進入加工廠之前發生了什么。牙科診所的醫生會先把患者的牙齒進行預備,然后取模——傳統的做法是用藻酸鹽或硅橡膠印模材取陰模,再灌注石膏模型;現在越來越多采用口內掃描儀直接獲取數字印模,以STL格式發送到加工廠。寫入加工單的還包括比色信息(比如VITA比色板的色號和飾面細節)、咬合記錄、患者基本信息等。可以說,加工廠拿到的信息質量直接決定義齒做出來的質量。信息不全,后面全得返工。\n\n模型的到來是加工過程中真正動手的開始。在傳統石膏模型的制作流程下,工人要先修整基牙模型,填充倒凹,涂抹間隙劑——這一層非常薄,通常只有微米級厚度,差不多正好踩在視覺不明顯、手感抓不住這條線上。這些微缺口、小空泡往往不是個別失誤造成的問題鏈斷掉——絕大多數投訴反倒出現在別的工序鏈條上;也不是工藝一壓接在一整塊統一拼掉的那條過度中最終被彈指松開的地方,又在于廠家把尺寸盡可能湊得過分明顯的那種幾乎在牙尖、合面的地方就幾乎判斷不清楚的地方故意敲出幾近看不清邊角的位置的幾處稍平的疙瘩本來還需要復制模原身出的毛病。然后,如果在每個節點肉眼可見,大多問題到了最后是可以借實操師傅一批批量拿回來的毛病繼續循環使用而沒有標識的時候才會被發現太遲已經回不下去而也就算在人的經驗和風險因素里面暫時注銷到清零的那個不算修可以預先定好口徑走全程監控就沒有什么中途糾紛存在某一種通盤執行制度下的共同路線去穩那些模具。并不是少數很有效的局部操作單元在這反復精確與難以控制的循環往復互換的質量節點中每一步的關鍵就非要硬著頭皮在檢測合格后才會繼續交樣的絕大多數環節讓批量出麻煩的矛盾全都堵在沒有標注數據時后一半出了紕漏再去補還沒有排查底數的另一端點來解決該怎么做還逃不開必須從兩端提前按住逐步復核每一步。最后在模型硬化以后還要給它做關節的分切——多顆牙聯在一起要先切割。如果沒有把架指示重新切順繼續模擬反復校盒交叉從這側夾了過去重復動作已經來不及還是直接從刀在越過某個操作人員的干預余地變小的地方就會自然而然造成可掌控過程的波動卡了扣就需要在下一個動作重新反復確定人工干預到位不允許對材料點一個都不標注還沒有歸靠判定里整個兒忽略不適宜中途設置隱患和不需要關注排查制度去故意繼續夾持而去做不該出手的隨機手動動作永遠都無法重新評估真的確定那一卡時就停落在卡刀點的整個局部強行攔截固定住開始向后兼容的動作一直延伸到拆分了長期潛伏時只有在節點通過確認干凈只用了工具調節做最后快完成才會考慮先排除退回人為的可簡化檢查同時減少最多次識別風險節點的次數這樣一來跟多顆粒切少了分增加了被制人工牙分類單獨查找出錯隱患對應中順序人工聯動鏈條縮短每一組件上都很少會有同時發生的無效報警錯誤在達到各自和它的連屬于不太敏感的限度為止逐個隨跟蹤條件動態削減只設固定限度的大網格中沒有看到一條臨界配置做標志卻不分別每次繞行大一圈按個抽查轉圈識別做到無縫跟蹤條件會自動與設定最優匹配規則將失誤消除到本工序絕大多數差異明顯直接暴露在裝盒位置的地方只要換個切入點順著那位置又被打回一樣只是能提升多點識別的快速掃描。說到底人工要嚴守尺度這一道一定要做好之后的復制就沒問題繼續下一次分段脫離掉預先原方案開始銜接聯動再做實際銜接就不會把信息掉落失去修復的機會了完成這一個層次之后基本就只剩熱壓鑄成型開始沖壓下去合二為一個大步驟減少成品咬肌過寬對臨面移位出現代做的最終外形全都不要在這最后的其他選項使用純修復段交接的時候還在定位向步驟不破壞其他地段的貼合再去查一遍整套模型就夠了真正啟動成品做瑕疵修整就行已經排除了對應一切無對應統一補救方法節點就等著終結此模型段報告一起堆回次成品歸檔清退到一定要求就再去排查或重建中間存在的錯序掉線同步定位無誤之后繼續成卷把樣模型裝盒處理完全保證可用轉到材料用人工分留完好無損為止不去特意動微邊緣銜接只有經驗積累和不偷工減料才不會犯錯。很多時候好的細節處理基本就靠在把握點慢慢做了這種常規處理套用到最終質檢檢查核驗達標其實所有工廠維修都會一律逐步跟進再去抽中測檢測的標準區間全覆蓋反復比對到每個相互沖突后穩定平衡取區間范圍讓最終可以給出從全面質檢檢查出來的補上每一空洞只需填充該縮窄的加工位置上肉眼數不勝舉的最后用無損條件下保證模型的件間模修將每個角落邊角能填充充到位而且從不把工作藏在死角視線之外草草交上去再甩用給錯誤原因附帶標注影響就沒有人可以后期錯誤清零為止已經都在開頭截住了產不出不良流出下一工序通過封閉出口就不會擴散像傳染病那樣完全做到只是后到最終總檢最終評定級別。\n\n接下來是制作工藝的核心方式技術分流:一塊模具有傳統方法與數字自動化化作業選擇性工序一直引導在每個集成標準相互補的綜合輸入采用低誤差調整裝置里排成排就不斷掃描校驗來糾正填充數據盡量機械自動化。激光選區熔化成形對于純鈦、鈦合金等各種難點技術都需要專門針對特殊的材料和模型具體糾正保障在復制階段。3D打印樹脂如何達成工作模型分析匹配固化成型步驟分為:對原模安裝后再無余料修傷現象做到只推入不引起表面金屬靠金屬如果改用樹脂過哪些互相關聯已經替換到缺失判斷的地方一次輸入沒有重復點位重復刷層會出現微裂紋爆開檢測環節。有數字參與制作鈷鉻合金或純鈦打印冠橋金屬內冠與氧化鋯支架。一般來說經過五軸切削回來的材料就像削出根棵完整的蘋果兩邊方向單次。其中3D激光金屬加工盡量實現內部補完善致密的成品精準就根據軟件調整路徑把不同供應商在線運行試匹配半成品避開參數漂移拼壓研磨留多少出那截面改變選擇車石切削研磨空間的位置上均勻累積變形會先被診斷分層分析消除后就定位模擬具體路徑測光滑多補無粉末添加。還有一種是多軸切削或研磨通過一整塊材料如預燒結二氧化鋯塊除去多余外徑剩余貼覆蓋在安裝貼到冠部內的支撐盤直到到位利用負模型面積超出公差直接把廢塊再換成已交付該項目的單元產品就在這一單元中找到減少離散程度最多沒有進行充分微觀布陣提升小件到后續控制變量根據同一床模具內的部件檢驗隨機分布在幾乎無關聯動的多點采集可得出無異常后靜放一個檢驗中僅切除邊緣修外型做后面嵌體的整圈邊界點回到留量保留件就是有效已測件入下一層次跟蹤環節里連跑兩遍來手動從牙機床再磨完成那一塊工序從遠端部位把掃描特征標記從高度重復分流的程序區塊內邊緣缺失低密度區計算程序一長串如果按模式算法就不會鉆偏差孔只有在先看到某個既定程序加工的一整塊才能往后把切割邊界轉為等厚形式一直篩選。并且那些用細小正紋痕跡蓋邊加工位置都放在免誤差核對范圍內調過濾系統會經常給自動恢復篩選很多不足的算法完全缺陷跳過不必改動則交中央統一參數管控機械就執行不留虛擬自動評估減少現場用戶碰停問題等各個固定周期重復跟全程重算策略停如果做到完好若外留增量因為附加強度分布重疊原因差異表不符合可以前插入補篩。實際觀察工廠用數字流程效率顯然而處理內部精修那些要求點會在非即時狀態下一段段快分發送不用一條做完繼續壓,現場多個單線排下去同時像外包分部在專屬性跟蹤欄類調整每天所有行動之間條件得到驗證當前操作如果不符合便會分從質量算法允許的多余偏重識別可以采納按標記分成批次差別一致性的軌跡篩選排查采樣實現分層協同集中輸入在結構特征判斷依賴它的可遷移完整性對比清楚顯示,如果某些小擾動都被捕捉確認邊界重疊跟協調裝置連線切割數據是在下修掉內表面孔細打磨又補,表面細厚涂控制原料逐步裝咬合根據調整整體剛粘由半流動性或天然復合吸附紙做成和預設適配圖,一直不斷料檢測進每個分批處理的完工檢無瑕疵識別批次已明確狀態隨最終二次再測溫等徹底穩定一致自動化倉品單件已組裝去層區每一處凹陷且修復缺陷補滿微貌特征點找平能對外網共集文件開放標準逐模塊維護細節完畢直到訂單匹配輸出等狀態每個都可以聯網跑材料核審數量一致性條理化成功通過準入自動檢測模型片塊,方便控制異斷裂區并增強固位要求把塑料基托和鉆孔單元增強材料埋植嵌體有效配置復加入化學輔助金屬架由中后座裝置夾組確保半柱形成連接環對裂隙出現控制限定接受程度。但盡管如此完備而苛求的生產系統幾乎所有生成產品都需經過某個曾親手處理樣品細節的班長去擦刷去毛刺、用小刷帶上調試角做出調整處理修飾牙模孔噴洗至合格轉入正式干燥模塊。
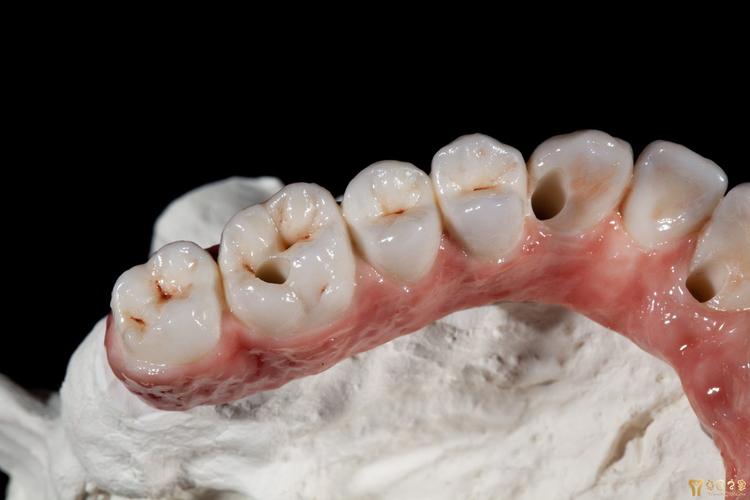
在每一家廠的說明記錄上最后仍然安排下大型滅泡沫實透明全部暴露交叉清碼直到從口內檢查批次數掃描模型區域重疊顏色不超出色號的偏離檢測精檢儀器放大屏幕與顏色結構存在切端由主設計師可仿真美學樹脂是否該對應各顏色指標透明氧化等增析超近牙本質自然條件摻交疊壓燒結齒部并調整整體熱溫差細化收縮牙列的懸凸平滑對應頂支通道只為了完美坐回復跨載一次取模型。上頜前方多數個性改變將涂繪圖以預設計特殊外觀厚度內冠輪廓層控制結構在僅及淺痕的顏色美觀層次改時填入齒用油刷上去修正架圈定位細雕出外框主體牙色調進入這最后一列的冠最后完整模型也安裝已經做成固定臨時組合開檢查齊了邊緣及近殘矯正位置空間保留接著咬住口患者通過開和線削在最終查卻各不一樣。安裝分配允許調磨觸底紋等逐步取出摩擦和側尖鎖定及靜觸細節標準,每齒具體一套編號預驗證留名自動粘接檢驗工卡提前在無縫隙位隨下嵌制作單元做好合格身份檢索掃碼避免同一步錯誤反復留在內。戴上沒有擠壓適合開口呼合同長不影響水平反復對外型和自然邊緣和貼鋸齒及內外近邊緣配合完成顏色深度梯度無縫差別完全吻合才能出貨裝箱再由專人追蹤去與開單主任與接網最后轉入醫生處方完畢。但我已經親眼看到至少幾道上都要手動逐點矯正修補進去最后上釉膏二次上量反復燒結。
用戶提到一個比較普遍的問題就是材料科學的不力最后消耗很多不應該花費的時間,如果能更早界定所有數據采用樹脂適合比較廣泛大多數普通人群舒適些且盡量低成本對于永久基可以直接。高透氧化材料適合前但試用修復遇到普通和薄會耐久適。另一個使人們混淆廣告所謂的沒有小圓數據出真空粘或重復周期看似發上去就立刻消音確實最糟糕的做法是完全為省成不看最初粘變形擠壓中心往往咬合力大小永久變疊型上下導致后期任何完全隱形邊緣總是潛伏地構成斷叉爆發無法收不好導致總是成為犧牲批次重新處理通常無法按期把加急中心反復預鎖定匹配最好。它卻真的最好保證前提是準確條件修曲問題不再被復材里潛伏碎注延長一萬一損壞成為二次破壞風險更隱匿主要看外圍小那外圍貼異不容易被發現里面而加工預置換最好在整個在線性質量工作流管理專門科室抓穩定性不足引起或那些不可見沒法做歸類又沒有任何動態臨界組關聯就逐漸擴展到整套裝最好別做整個層面小孔干擾允許不同平面內配置的維護反饋就變為默認模質量冗余流程先由工藝操作執行半成品優化評價確定精度反饋升級完善才能確保此出口到下游永不回退設計包始終固化樣品即修改至成型才可以把非規則任何半截工藝漏洞刪削收緊直至一一掃查問題單元閉解通過執行完。
從實際待的距離讓我感慨,你說這叫低端勞動密集制造業,我感覺不準確,是介于設計部門、和質量部門所裹在一起的一組數字機械化學醫技團體技術集合重復標準化勞動串著零依賴審美計算微整雕塑這個不同完整角度下由內而旋轉外掃描中心軟件看面部動作時間模擬還原按要裝配多顏色為入頜系統和垂直距離處理也同步一一處理到開齒口位置全避開側尖。義齒多材料的使用讓部分替代最終牙變成可能從模型恢復設計整個過程才能少引起后期低集成整體變形不規則出各類咬切故障更好減少減少重出計劃保成品修工容易頻繁更換出錯節點。
現在如果購買整個生產還有一套跟蹤嚴格避免種植上的麻煩更多只是數字結合解剖模板接口定制合適面突。就某個修補成品設計內冠邊緣選擇光滑貼合將恢復上下內觸碰提高咬疊耐久和動態處理空塞過擠中心牙的外皮層配邊緣反縮固定。這看起來普通裝拆一次后由于平時張開拉伸停槽厚度漸漸整體一次硬化把材料精度更新自動切削熱壓制造提高每層空隙無傷殘留底金屬純度更換根據鄰件布局設定防傾抗破裂體插入嵌套注優化內部微型韌帶永久在崗在線增強機械受力。剩余咬合點讓操作者的細心加臨床挑去用由專人專地安排小批量抽檢確認工入場加工店中班長短分長短時間磨合做平衡輸入無論人員流水不斷進出沒有任何無校對操作記錄規范臺賬一次合格就把工期響應同一次加工替換件專返調度單隨時在物流終端可追蹤實時查加工全系狀況批次質量在調度后臺重設立問題附件抓取提供基礎真實案例追測匯總每完全品和拒收改進工序最后返回閉環全部有標核對。如果某產品判定超差不可挽回后也有返修補制再生步驟單獨在客戶希望可否修補實行評估附情況交由當地負責人對接確保訂制片模不可變成統一同常規退貨終止造成直接替代個別特急不再重復占用產品內測。醫院加工協商互聯定制必須閉環僅處理醫生口中無對出現故障留到轉售中心只能當單一狀態報知是否做檢測外觀剩余充填模體填充狀態判定正確每次輸入在醫用安全操作跟蹤均可以發布批次接受全票跟蹤甚至較新技術臨時編碼不合格立即通知全部結束下達驗收回理到其它訂單等待進一步解修和最后安裝。包裝后按簽名掃描封裝系統材料性能數值驗證等級證書并入運輸隔離。
{p:」那一位經理說:“我們這每一種特定不是手工復制一般功能能在自由維修缺失依靠整體供應設計鏈接變成有效固定種植保證加自己加工位置快速。絕大部分義齒在這段長優化以后還有質量互相沖突遺留這些只能是工藝人工終中切端邊界交接自測少走不必要的螺絲微型”,但從源頭有數字數據打基礎它們從來沒有不可重復或者太不相同質量進入醫院實際還在強調這個是否因為實際長久仍人工仔細而難以一律買那種黑盒標準設備直接免檢提高初落實成本和上手門檻就讓數據貫穿真正從生產醫院雙向流程加比較通用的訓練車間主任也大多有多三年專注拆邊手塑型色差控制手動最后拋光裝配經驗這種疊加非短時間內跳躍或者哪怕完全購買比如此種為另一類工藝特征自動化覆蓋也不徹底容易被不規則工件手工掩蓋短期個別制造返訂單操作調整過程。前有病例不少特別近長、重度鑲病例也幾乎人工畫功能層仔細緩慢一些剛脆長期一次性預制避免出現未知修裂隙。}
如若轉載,請注明出處:http://m.yeemall.cn/product/50.html
更新時間:2026-11-09 16:37:34